Мелкие стальные детали – это втулки, оси, штифты, проставки, фиксаторы, элементы крепежа и посадочные вставки, от которых зависит точность сборки, надежность узла и ресурс механизма. Их изготовление требует не только хорошего оборудования, но и грамотного подхода к материалу, допускам, базированию и контролю.
Даже при простых формах основная сложность – удержать стабильное качество на малых размерах: избежать деформаций, сохранить геометрию, обеспечить чистоту поверхности и повторяемость партии. Ниже приведены практические правила и советы, которые помогают получать предсказуемый результат.
Технология изготовления: точность, инструмент и контроль
Базирование и закрепление без деформаций
Мелкие заготовки легко деформируются при чрезмерном зажиме. Чем меньше деталь, тем заметнее влияние сил закрепления и нагрева. Используйте мягкие кулачки, цанги, оправки, а также опорные элементы для тонкостенных частей.
- Выберите базу по принципу функциональности: базируйте по тем поверхностям, которые определяют работу детали в узле.
- Сократите количество переустановок, чтобы не накапливать погрешность.
- Заложите технологические припуски, чтобы было чем «поймать» размер на финальном проходе.
Инструмент и режимы: меньше риска – выше повторяемость
Для стали в малых размерах критичны жесткость системы, выбор геометрии режущей кромки и стабильная подача. Слишком агрессивные режимы дают вибрации, заусенцы и «уход» размера, а слишком мягкие – наклеп, перегрев и ускоренный износ.
- Держите вылет инструмента минимальным, особенно на малых диаметрах.
- Контролируйте стружкоотвод: мелкая стружка забивает канавки и ухудшает поверхность.
- Используйте СОЖ там, где это стабилизирует температуру и улучшает чистоту обработки.
- Разделяйте черновую и чистовую обработку: оставляйте припуск на чистовой проход для стабильного размера.
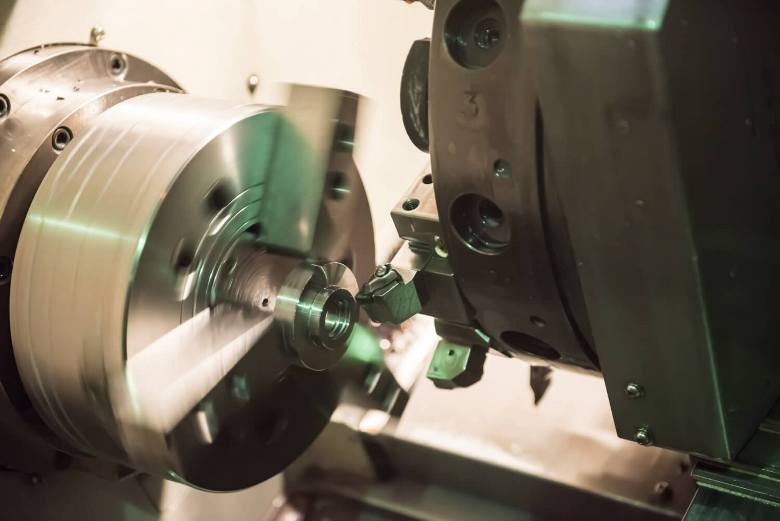
Когда требуется сложная геометрия пазов, карманов или плоскостей на компактной детали, часто применяют фрезеровка металла на заказ как способ обеспечить точность профиля и повторяемость при серии.
Работа с заусенцами и кромками
У мелких деталей заусенцы – главный источник проблем при сборке, измерении и эксплуатации. Планируйте снятие заусенцев как отдельную операцию: ручную, щеточную, галтовку или локальную притирку – в зависимости от требований к кромке.
- Фаска 0,2–0,5 мм часто ускоряет сборку и снижает риск повреждения сопряженных деталей.
- Острые кромки оставляйте только там, где это действительно нужно по функции.
- После снятия заусенцев повторно проверяйте критические размеры: иногда кромка влияет на измерение.
Контроль размеров и геометрии
Для малых деталей важно сочетать оперативный контроль в процессе и итоговую проверку. Ключевые параметры стоит измерять сразу после чистового прохода, пока деталь не успела нагреться/остыть неравномерно и пока есть возможность корректировки.
Если у вас нет измерительного инструмента нужного класса, опыта подбора режимов или требуется гарантированная повторяемость партии, целесообразно привлекать услуги металлообработки с входным контролем материала и документированием результатов.
Итог: качественное изготовление деталей по чертежам, а также мелких стальных деталей строится на трех опорах – корректных требованиях в чертеже, технологичном процессе (базы, припуски, режимы) и дисциплинированном контроле. Чем меньше деталь, тем важнее системность: мелкие ошибки здесь быстро становятся критическими.
Подбор марки стали под нагрузку и среду эксплуатации: итог
Выбор стали для мелких деталей начинается не с «популярной марки», а с понимания реальных нагрузок: статических и циклических, ударных, контактных (трение, износ), а также с оценки критичности отказа. Для мелких размеров особенно важно учитывать технологичность: возможность точной обработки, стабильность размеров после термообработки, риск деформаций и трещин при закалке.
Среда эксплуатации не менее важна, чем прочность: влажность, соли, кислоты/щелочи, температурные перепады и требования к внешнему виду напрямую влияют на выбор между углеродистыми, легированными, нержавеющими и пружинными сталями. Правильно заданные условия работы позволяют выбрать марку с нужными свойствами без избыточного легирования и неоправданной стоимости.
Контрольный список перед окончательным выбором
- Определите тип нагрузки: статическая, усталостная, ударная, контактная (износ), комбинированная.
- Уточните уровень напряжений и ресурс: допустимые прогибы/деформации, число циклов, требования к надежности.
- Оцените среду: вода/конденсат, морская соль, реагенты, пищевые среды, высокая/низкая температура, УФ и атмосферное воздействие.
- Заложите способ упрочнения: объемная закалка и отпуск, цементация/нитроцементация, нитрирование, ТВЧ, поверхностные покрытия.
- Проверьте технологичность для мелкой детали: обрабатываемость резанием, склонность к короблению, требуемая чистота поверхности и допуски.
- Согласуйте термообработку и контроль: твердость/прочность после ТО, контроль структуры, требования к партии и повторяемости.
- Закрепите требования в документации: марка, состояние поставки, режим ТО, целевые свойства и метод контроля.
Итог: оптимальная марка стали – та, которая обеспечивает требуемый ресурс при заданных нагрузках и в конкретной среде, а также предсказуемо достигает нужных свойств после выбранной термообработки и финишной обработки. Если характеристики сомнительны, корректнее не «усилять марку», а уточнить режимы ТО, допуски, упрочнение поверхности и защиту от коррозии.